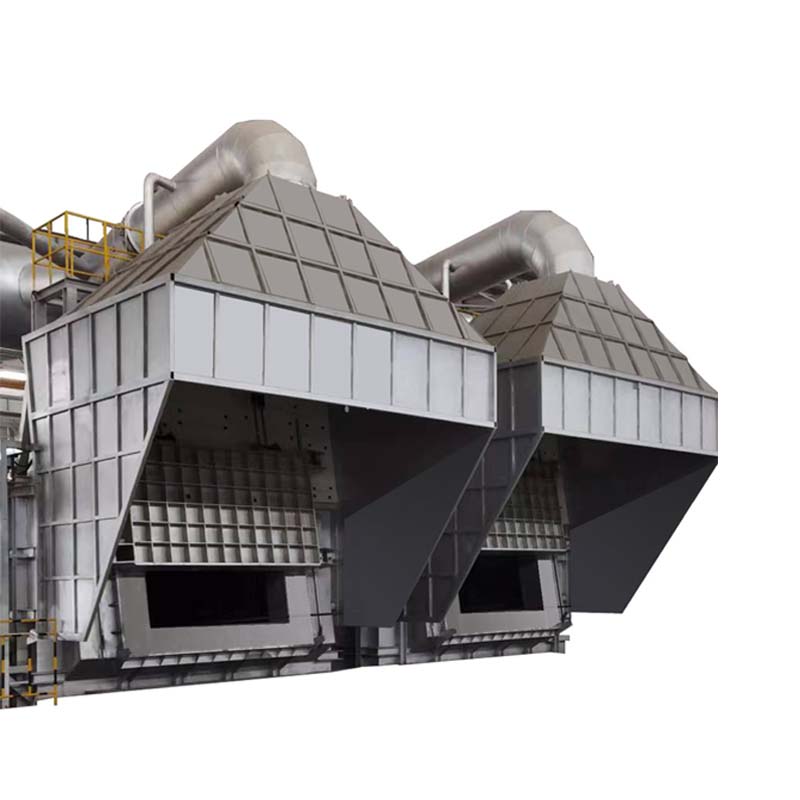
Печь для плавки алюминиевого лома
Это начало линии. Ниже по течению она питает...очистной резервуартогда либоМашина непрерывного литья для слитков алюминиевого сплаваилимашина для литья заготовок с горячей верхней частью, в зависимости от того, изготавливаете ли вы слиток или заготовку.
1. Регенеративная система горелки с накоплением тепла использует тепло отработавших газов для предварительного подогрева воздуха для сгорания, что позволяет снизить расход топлива на тонну.
2. Расход газа 65 м³ или меньше на тонну топлива, содержащего 95% или более алюминиевого лома — этот показатель стоит сравнить с показателями вашей текущей печи.
3. Антипригарная литая алюминиевая футеровка ниже уровня шлака препятствует проникновению алюминия, что обычно является причиной преждевременного выхода футеровки из строя.
4. Повышение температуры стенок печи на 65 °C или меньше, что уменьшает потери тепла в цех и обеспечивает более низкую температуру в рабочей среде.
5. Полное управление системой сгорания с помощью ПЛК с функциями блокировки и сигнализации, благодаря чему последовательность включения горелок не зависит от привычек оператора.
Загрузочный материал загружается через дверцу печи, плавится регенеративными горелками и выдерживается при температуре литья до момента выпуска расплава. Печь работает в цикле плавления и выдержки, а не в режиме непрерывного выпуска расплава, что подходит для загрузки материалов на основе лома.
Основой конструкции является система горелок с теплоаккумулирующим эффектом. Две пары горелок работают попеременно: пока одна горит, другая служит каналом для отвода отработанных газов, а её теплоаккумулирующий элемент поглощает тепло из дымовых газов. При изменении направления вращения это накопленное тепло предварительно нагревает поступающий воздух для сгорания. Именно такое рекуперирование тепла позволяет плавить тяжелую шихту при заявленном расходе газа.
Температура в камере поддерживается на уровне 1100 °C или ниже, что достаточно высоко для быстрого плавления, но предотвращает перегрев расплава и поглощение водорода. Дымовые газы выходят при температуре 200 °C или ниже во время плавления, что подтверждает, что тепло остается в печи, а не уходит в дымовую трубу.
| No | Элемент | 15-тонная прямоугольная плавильная печь |
| 1 | Макс. громкость | 15Т +10% |
| 2 | Номинальный объем жидкости, заливаемой в алюминиевый корпус | 15Т |
| 3 | Глубина зоны плавления (до дверцы печи) | 650+100 мм |
| 4 | режим работы дверцы печи | Цепная передача, электрический подъем, грузоподъемность и сжатие |
| 5 | Размер дверцы печи | 2000x1000 мм |
| 6 | номинальная рабочая температура камеры печи | ≤1100℃ |
| 7 | повышение температуры стенки печи | ≤65℃ |
| 8 | Тип горелки | Теплоаккумулирующий тип CT300+300 |
| 9 | давление природного газа в печи | 0,008-0,02 МПа регулируемый |
| 10 | Максимальный расход газа | 350 Нм³/ч |
| 11 | Расход газа при плавлении/куб.м/тонна (95% сырья составляет отработанный алюминий) | 65 кубов ниже |
| 12 | температура дыма | ≤200℃ (температура плавления) |
Футеровка печи и оболочка
| Часть | Технические характеристики материалов | 15-тонная прямоугольная плавильная печь |
|---|---|---|
| Толщина (мм) | ||
| Стенка печи (плавильный бассейн, ниже уровня шлака) | Антипригарный литой алюминиевый материал (БЗЛ-86) | 250 |
| Непроницаемый литейный материал (Кетаи НН) | 102 | |
| Кирпич легкий изоляционный (НГ-0,8) | 180 | |
| Ватный материал из алюмосиликатного волокна (1260 ℃) | 50 | |
| Стальная пластина (Q-235) | 8 | |
| Общая толщина | 580 | |
| Стенка печи (плавильный бассейн, выше линии шлака) | Глиняный кирпич 1-го класса (LZ-55) | 250 |
| Кирпич легкий изоляционный (НГ-0,8) | 280 | |
| Ватный материал из алюмосиликатного волокна (1260 ℃) | 50 | |
| Стальная пластина (Q-235) | 8 | |
| Общая толщина | 580 | |
| Дно печи и наклон дверцы печи | Антипригарный литой алюминиевый материал (БЗЛ-86) | 250 |
| Непроницаемый литейный материал (Кетаи НН) | 99 | |
| Кирпич легкий изоляционный (НГ-0,8) | 201 | |
| Стальная пластина (Q-235) | 10 | |
| Общая толщина | 550 | |
| Верхняя часть печи (плоская верхняя часть) | Подвесной кирпич + высокопрочный низкоцементный литьевой материал (KSTJ-70) | 200 |
| Теплоизоляционный хлопок | 40 | |
| Непроницаемый литьевой материал (Ketai QJ-1.0) | 100 | |
| Общая толщина | 390 | |
| дверца печи | Высокопрочный низкоцементный литьевой материал (KSTJ-70) | 200 |
| хлопковое волокно из силиката алюминия | 80 | |
| Стальная пластина (Q-235) | 10 | |
| Усиленная рама | 110 | |
| Общая толщина | 550 | |
| Нижняя рама печи | 16* двухслойная стальная панель и стальная панель толщиной 10 мм | |
| Рама корпуса печи | 16* двухслойная стальная панель и стальная панель толщиной 8 мм | |
| верхняя рама печи | Сталь I-образного профиля №25 и сталь I-образного профиля №10 для рамок с хорошей структурой. | |
Система сжигания
В данной группе печей используется система теплоаккумулирующего сгорания — передовая технология в области снижения выбросов оксидов азота и высокоэффективного сжигания. Система управления с помощью ПЛК автоматизирована, обладает функциями блокировки и сигнализации. Основное пламя алюминиевой плавильной печи регулируется вручную в режиме большого и малого пламени, что обеспечивает хорошую энергосбережение и интеллектуальное управление.
| Период смены дизайна | 10-120 секунд для настройки |
| температура предварительного нагрева воздуха | 600–800℃ |
| Максимально допустимая температура выбросов дымовых газов | 250℃ |
| Нормальная рабочая температура выбросов дымовых газов | 100–200℃ |
| теплоаккумулятор | Шарик из высокоглиноземистого сплава диаметром 25 мм, содержание глинозема ≥ 92%. |
| Количество теплоаккумулируемого тепла на единицу среды | 1000-1200 кг |
1. Переработка алюминиевого лома в расплавленный металл для литья слитков или заготовок.
2. Заводы по производству алюминиевых слитков и заготовок, работающие на основе переработки лома.
3. Операции по переплавке, где определяющим фактором является стоимость топлива за тонну.
4. Предприятия, которым необходима стационарная плавильная и выдержочная печь, а не наклонная.
Совместимое оборудование в линейке
1. Рефрижераторный резервуар для впрыскивания флюса и дегазации перед литьем.
2. сепаратор алюминиевого шлакадля извлечения металла из шлака, образующегося в этой печи.
3. Машина для горячего литья заготовок или машина непрерывного литья для последующей обработки слитков алюминиевого сплава.
4. Пылесборник для печи плавки алюминиядля улавливания паров.