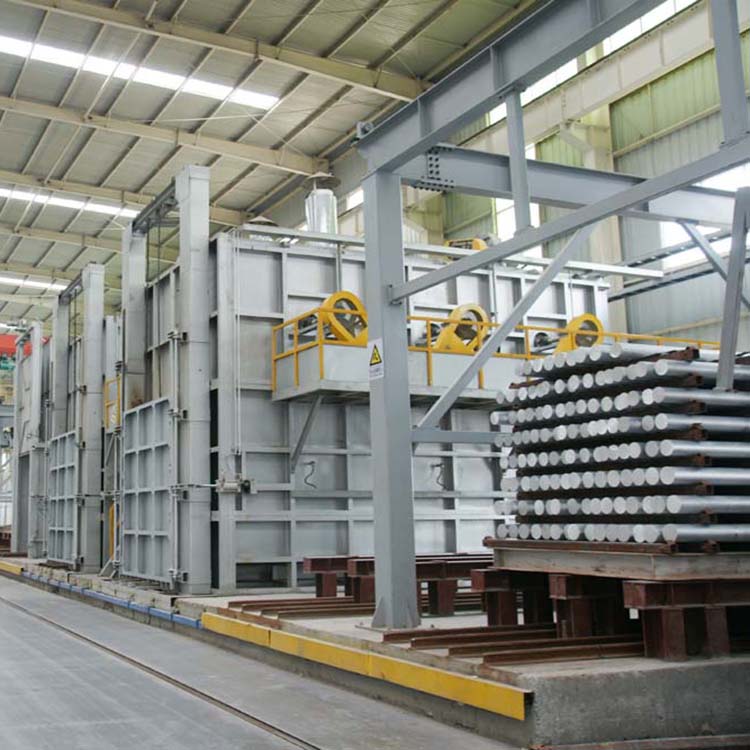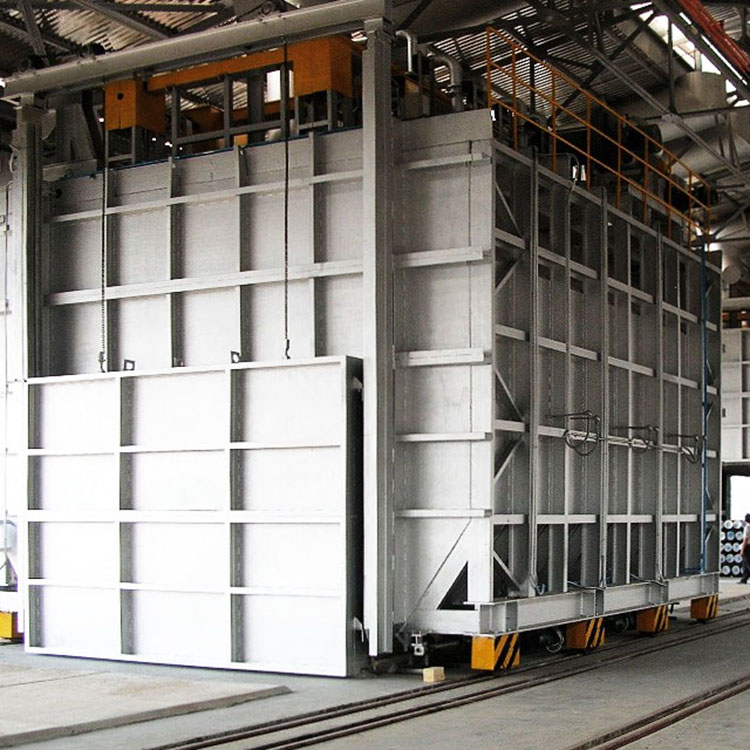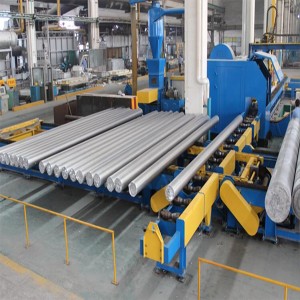
Машина для непрерывного литья заготовок с горячим верхом для алюминиевого литейного производства
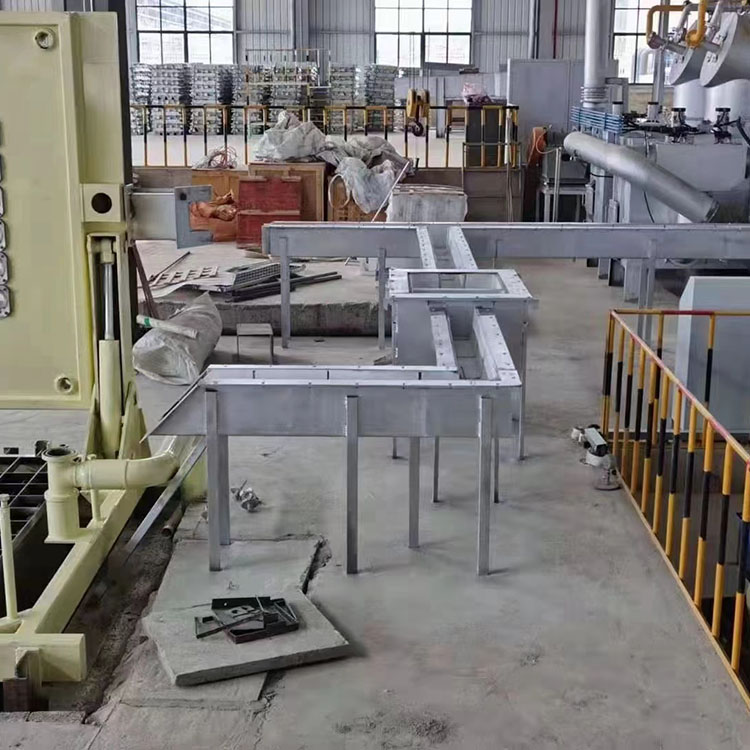
В состав системы входят тягач, гидравлический трос, скважинная эстакада, подъемник, стальной трос и система направляющих роликов.
Тяговое устройство состоит из двигателя, большого редуктора, стального троса, зубчатой рейки и т. д.
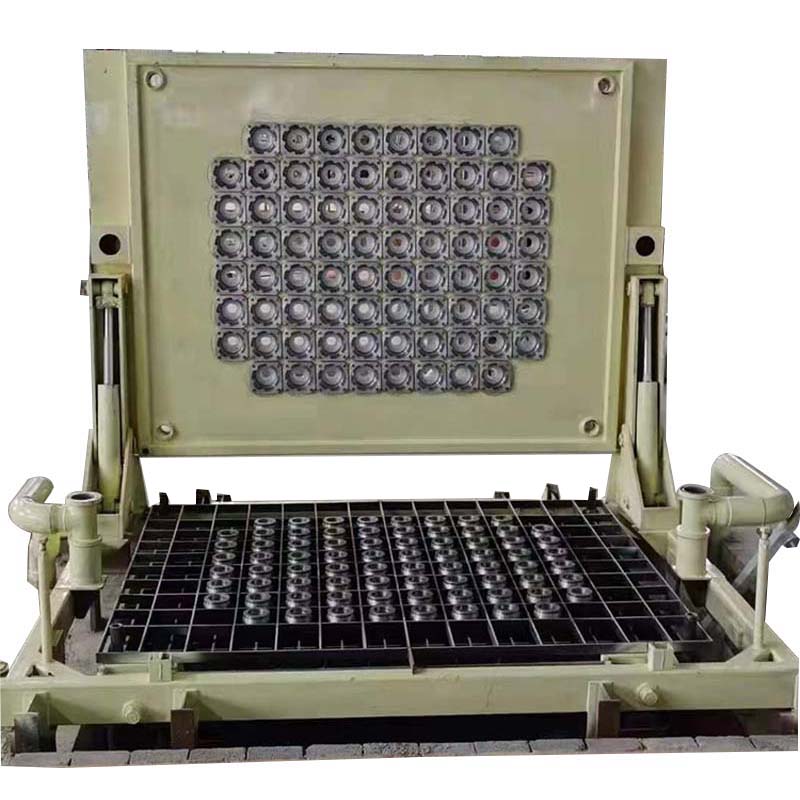
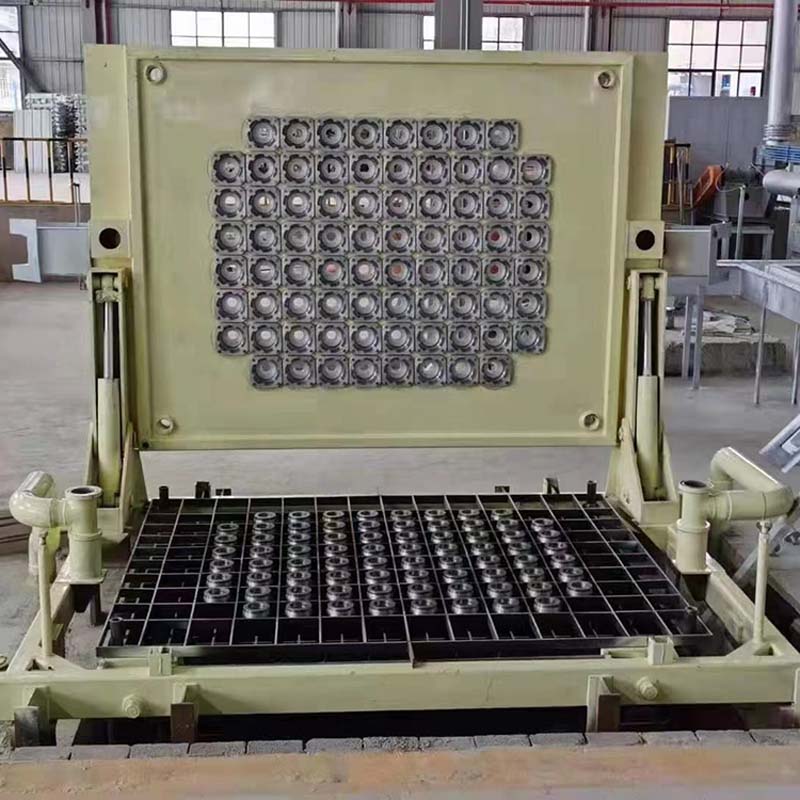
Гидравлический стол состоит из гидравлического силового агрегата, бака, поворотного стола, труб и клапанов и т. д.
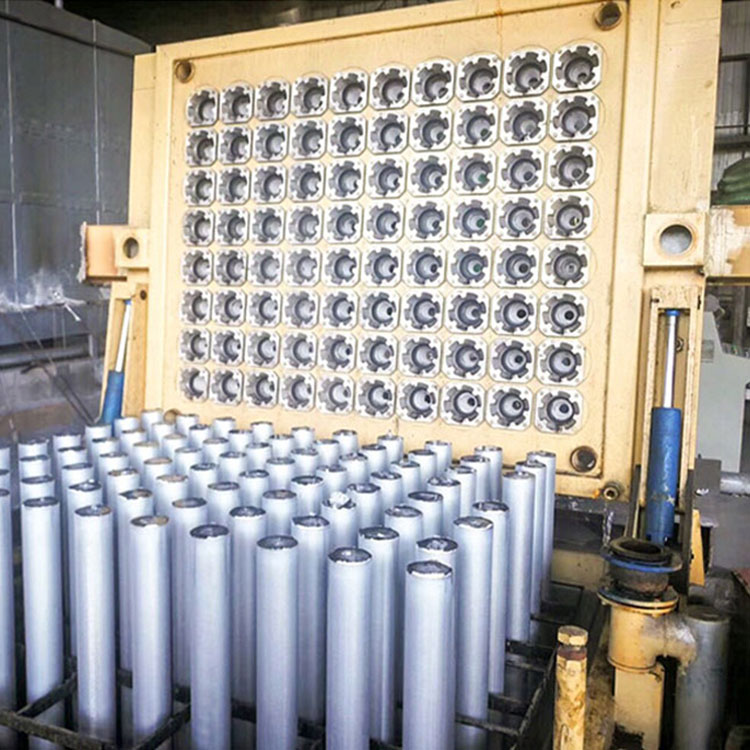
Рядом с рейкой установлен гидравлический стол, верхняя форма установлена на гидравлическом столе, на нижней форме установлена подъемная рейка. Во время литья подъемник поднимается до нижнего предела, а затем поднимается до предельной высоты для завершения литья с помощью стального троса.
Место происхождения:Гуандун, Китай
Состояние:Новый, новый
Тип машины:литейная машина, машина для литья под давлением
Видеоинспекция при отгрузке:Предоставил
Протокол испытаний оборудования:Предоставил
Тип маркетинга:Новинка 2020 года
Гарантия на основные компоненты:1 год
Основные компоненты:Редуктор, двигатель, шестерня, насос
Напряжение:380 В, 50 Гц
Гарантия:1 год
Основные преимущества:Простота в эксплуатации
Местоположение выставочного зала:Никто
Применимые отрасли:Производственный завод
Вес (кг):5000
Длина заготовки:6 метров
Диаметр заготовки:70-406 мм
Диаметр заготовки:3-16 дюймов
метод литья:литье с горячей верхней частью, литье с воздушным обтекателем, литье с масляным обтекателем
Приложение:Литейная промышленность
Применение:Круглый бар
Тип:Горизонтальная машина непрерывного литья
Технология:Автоматическая регулировка пресс-формы
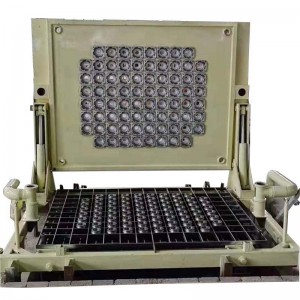
Литейная машина использует систему литья (равномерная, плотно упакованная, с горячим верхом), автоматически устанавливает заготовки в нужное положение с помощью макетной планки и не требует использования кремниевой бумаги.
1. Скорость литья составляет 0-250 мм/мин (бесступенчатая регулировка скорости). Предусмотрена система стабилизации скорости с тяговым усилием 5 кВт.
2. После завершения литья литейный стол может переворачиваться и нагреваться до 89°C на плите благодаря стабильной гидравлической системе передачи. Автоматическая машина для литья заготовок.
3. Литейная машина adots casting gystem (level dloose-packed hot. top), targetis Im right postlon with dumy bar automatball and i free from icic acid paper.
4. Скорость обсадной трубы 0-250 мм/мин (плавная регулировка скорости). Имеется различная система регулирования скорости с мощностью 5 кВт.
5. После завершения формования литейный стол может перевернуться, достигнув температуры 89°C на пластине благодаря стабильной системе гидропередачи.
| Модифицированный Nio. | Размер заготовки: диаметр x длина (мм) | Кол-во в чеке (шт.) | Мощность (низкая) | Вес за единицу времени (к) | Угол поворота (") | Ну, она ДхШ (мм) |
| ALM-ZB3.5" | 90*6000 | 54 | B | 5562 | 0-89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0-89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0-89 | 1600*1600 |
| АМ-287" | 178*6000 | 16 |
| 6446 | 0-89 | 1600* 1600 |
| М-288 | 9203*6000 | 12 | B | 6288 | 0-89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0-89 | 1600* 1600 |
| A M-2B3.5" | 090*6000 | 100 | 11 | 10300 | 0-89 | 2400* 2400 |
| АУМ-2Б5" | *127*6000 | 60 | 11 | 10987 | 0-89 | 2300*2300 |
| ALMZB5.5" | 0140*6000 | 42 | 11 | 10468 | 0-89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| АМ-2Б7* | 178*6000 | 26 | 11 | 10476 | 0-89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0-89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0一9 | 1800*1800 |
Примечание. Приведенные выше технические параметры носят исключительно справочный характер. Окончательные детали будут согласованы в окончательном договоре.
1) В литейной плите с установившимся на одном уровне уровнем расплава используется единая подающая и распределительная плита, соединяющая несколько форм с установившимся на одном уровне расплавленным металлом. В результате, на одном уровне во всей литейной плите расплавленный алюминий течет под предварительно сформированную пленку оксида алюминия, что предотвращает вторичное загрязнение и окислительное выгорание металлов.
2) В то же время, для полного использования горизонтальной плоскости, форму можно спроектировать как плотно расположенную короткую форму для осуществления многостержневого литья.
3) Благодаря большому количеству расплавленного алюминия и меньшему теплоотводу в процессе литья, температуру можно снизить, что приводит к высокой степени переохлаждения кристаллов, высокой скорости спонтанного зарождения и измельчению зерен. Помимо присущих коротким формам характеристик, эффективная высота кристаллизации расплавленного алюминия в форме меньше, чем при обычном литье с горячим верхом, глубина жидкой полости меньше, слой сегрегации отлитого прутка тоньше, зерна более однородны, а внешний вид более гладкий.
4) Оборудование собирается в единое целое, то есть литейная платформа и макетное основание предварительно позиционируются и соединяются друг с другом, а затем устанавливаются на шасси литейной машины и механизм наклона и используются совместно с тросовым или гидравлическим подъемником направляющей колонны.
2. Преимущества продукта
1) Для проточного отверстия верхней пластины шунтирующей формы используется трапецеидальная конструкция, что позволяет уменьшить явление «подвешивания» алюминия в процессе литья и тем самым увеличить срок службы шунтирующей пластины.
2) Верхняя штамповочная пластина имеет интегрированную конструкцию направляющей трубки и переходной пластины, что позволяет избежать явления алюминирования и вытяжки на поверхности алюминиевого стержня, а также снизить издержки на износ деталей.
3) Используется внутреннее циркуляционное охлаждение водой, обеспечивается хорошая теплоизоляция благодаря отводной пластине и основной канавке, колебания уровня жидкости в процессе литья незначительны, и шлак не легко переносится.